logo
Over ons

Wuxi Wondery Industry Equipment Co., Ltd

bekijk meer
offerte aanvragen
bedrijf.img.alt
bedrijf.img.alt
Waarom?
Kies ons.
picurl
Hoge kwaliteit
Vertrouwenszegel, Kredietcontrole, RoSH en Leverancierscapaciteitsbeoordeling. Het bedrijf heeft een strikt kwaliteitscontrolesysteem en een professioneel testlaboratorium.
picurl
ONTWIKKELING
Intern professioneel ontwerpteam en geavanceerde machinefabriek. We kunnen samenwerken om de producten te ontwikkelen die u nodig heeft.
picurl
Fabricage
Geavanceerde automatische machines, strikt procescontrolesysteem. We kunnen alle elektrische terminals produceren, ongeacht uw vraag.
picurl
100% dienstverlening
Bulk en op maat gemaakte kleine verpakkingen, FOB, CIF, DDU en DDP. Laat ons u helpen de beste oplossing te vinden voor al uw zorgen.
Meer producten
Oplossing
Oplossing
  • Φ600×800 mm Ion vacuüm nitriding oven  75A puls stroomvoorziening en grote-volume kamer belasting aanpassing analyse
    10-15 2026
    I. Achtergrond van het project en specificaties van de apparatuur Deze casestudy betreft een volledig automatische intelligente ionennitreeroven, model WDL-IV-75A, met een verticale enkele bel-jar enkele stationstructuur. De apparatuur is in staat tot ionennitreren en zacht ionennitreren van gelegeerd staal, matrijsstaal en roestvrij staal. De effectieve werkzone van het ovenlichaam meet 600 mm in diameter en 800 mm in hoogte, met een maximale laadcapaciteit van 400 kg. Het gebruikelijke bedrijfstemperatuurbereik is 500 tot 600°C, met een maximale bedrijfstemperatuur van niet meer dan 650°C. De ultieme vacuümgraad is niet hoger dan 6,7 Pa, de drukverhogingssnelheid is niet hoger dan 5 Pa/h, en de tijd die nodig is om van atmosferische druk naar ultiem vacuüm te evacueren, bedraagt niet meer dan 30 minuten. De temperatuurstijging van het oppervlak van de ovenmantel bedraagt niet meer dan 55°C. In de modelaanduiding staat IV voor het vierde generatie digitale controlesysteem, 75 staat voor de maximale gemiddelde stroom van de pulsvoeding van 75 ampère, en A staat voor het volledig automatische intelligente type. II. Overeenkomstige relatie tussen grote kamer en voedingscapaciteit Van het 30A-model tot het 75A-model neemt de maximale gemiddelde stroom van de pulsvoeding toe met een factor 1,5, terwijl het effectieve kamervolume toeneemt van ongeveer 28 liter tot ongeveer 226 liter, een factor van ongeveer 8. Deze niet-proportionele verandering onthult een ontwerpprincipe van ionennitreerapparatuur: de uitbreiding van het kamervolume vereist niet dat de voedingsstroom proportioneel met het volume toeneemt, omdat het verwarmingsvermogen voor ionennitreren voornamelijk afhankelijk is van het werkstukoppervlak en de vereiste stroomdichtheid, in plaats van het ruimtelijke kamervolume. Het abnormale gloeiontladingsstroomdichtheidsbereik dat in het voorstel wordt gegeven, is 0,1 tot 5 mA/cm². Op basis van dit bereik, voor een werkstukcombinatie met een laadcapaciteit van 400 kg en een relatief groot oppervlak, biedt de maximale gemiddelde stroom van 75 A een duidelijke ontwerpmarge voor de bovengrens van het ondersteunbare werkstukoppervlak. Ondertussen is de uitgangsspanning van de pulsvoeding continu instelbaar van 0 tot 800 V zonder plotselinge sprongen boven 200 V, en de cyclische verhouding is continu instelbaar binnen het bereik van 10% tot 85%. III. Aanpassingslogica van de cyclische verhouding van de pulsvoeding Gasontlading, als energiebron, presenteert een belasting met negatieve weerstandskenmerken. Het werkstuk, dat als kathode fungeert, heeft zijn oppervlaktevorm en stapelmethode die beide de oppervlaktestroomdichtheid beïnvloeden. Ionennitreren heeft een minimale drempelvoorwaarde: om te voldoen aan de stroomdichtheid die nodig is voor uniforme gloeddekking, kan het verwarmingsvermogen het vermogen overschrijden dat nodig is om de werkstuktemperatuur te handhaven. Deze tegenstrijdigheid is met name prominent bij dunwandige, lichtgewicht werkstukken. Nadat de pulsvoeding een instelbare cyclische verhouding introduceert, is het gemiddelde verwarmingsvermogen gelijk aan de piekspanning vermenigvuldigd met de stroom, vervolgens vermenigvuldigd met de cyclische verhouding. Door de cyclische verhouding te verlagen, kan het gemiddelde verwarmingsvermogen worden verlaagd met behoud van voldoende piekspanning om de gloeddekking te ondersteunen, waardoor de bovengenoemde tegenstrijdigheid wordt opgelost. Dit mechanisme is de kernreden waarom deze serie apparatuur tegelijkertijd zware werkstukken en dunne, lichtgewicht werkstukken kan verwerken. Het implementatiepad voor snelle boogonderdrukking is als volgt: gebruikmakend van het principe van elektromagnetische inductie in het ontladingscircuit om het boogsignaal snel te detecteren, vervolgens onmiddellijk de hogesnelheidselektronische schakelaar van het hoofdcircuit te besturen via hogesnelheids digitale logische apparaten, waardoor de boog binnen 2 μs wordt gedoofd. IV. Ontwerp van thermische isolatie en temperatuurgelijkmatigheid van het grote ovenlichaam De belcilinder heeft een watergekoelde dubbelwandige structuur en een meerkanalig waterkoelsysteem om de temperatuurgelijkmatigheid van de oven te garanderen. De binnenste isolerende voering van de cilinder is gemaakt van roestvrij staal, terwijl de binnenste en buitenste cilindermuren zijn gemaakt van hoogwaardige koolstofstaalplaten. Het ovenlichaam is uitgerust met twee lagen 304 roestvrijstalen hitteschilden, elk met een dikte van 2 mm, en twee lagen 304 roestvrijstalen hitteschilden zijn ook geïnstalleerd aan de bovenzijde van de ovenbodemplaat. Vergeleken met de configuratie met zes hitteschilden van de vorige casestudy, heeft dit model minder hitteschildlagen. Dit verschil is te wijten aan de verandering in de verhouding van kamervolume tot oppervlakte – een groot kamervolume heeft een relatief kleiner warmteafvoergebied, en het warmteverliespercentage neemt dienovereenkomstig af, dus het aantal isolatielagen kan passend worden verminderd met behoud van langdurige bedrijfstemperatuur op hoge temperatuur. De kathodeplaat wordt op de ovenbasis ondersteund door drie sets hoogwaardige gegoten mica, met verstelbare hoogte. De kathodeplaat is gemaakt van koolstofstaalplaat met een dikte van niet minder dan 30 mm; het materiaalrekframe dat in contact staat met het werkstuk is ook gemaakt van hoogwaardig koolstofstaal. Het kathodeverbindingsapparaat is ontworpen als een stijve verbinding om oververhittingproblemen als gevolg van losse snelkoppelingen te voorkomen. De kathodestructuur omvat kathode PTFE-isolatie, kathode-isolerende mica, kathodegeleiderverbindingsbus, kathodeverbindingsfitting en M10-studbout vaste verbindingskabelklem. Twee thermocouples worden geïntroduceerd vanaf de ovenbodemplaat en gepositioneerd in het midden van de kathodeplaat om de temperatuurmeetkop te simuleren. Eén wordt gebruikt voor temperatuurregeling door de ionenverwarmingspulsvoeding, en de andere is aangesloten op het alarminstrument voor multidirectionele temperatuurbewaking. Drie observatievensters zijn aangebracht aan de buitenomtrek van de ovenmantel voor multidirectionele observatie van de omstandigheden in de oven. V. Vacuümsysteem en drukgesloten lusregeling Het vacuümsysteem wordt gebruikt voor voorvacuüm van het ovenlichaam en voor atmosfeervervanging en uitlaatgasafvoer tijdens het nitreerproces. De pompset bestaat uit één 2X-15 rotatiepomp, één elektromagnetische vacuümpomp met een inflatieklep en één hogevacuüm vlinderklep. De rotatiepomp is een Guangdong Xunda 2X-serie unit, bestand tegen corrosie door procesgassen, geregeld door een frequentieomvormer, en uitgerust met een GI-50 hogevacuüm vlinderklep als hoofdregelklep. Het principe van drukgesloten lusregeling is als volgt: de druksensor meet de oventemperatuur en geeft een standaard stroomsignaal af aan de digitale controller. De controller voert PID-berekeningen uit op basis van de ingestelde drujwaarde en realtime bemonsterde waarden, en geeft vervolgens een standaard stroomsignaal af aan de frequentieomvormer. Door de pompsnelheid van de vacuümpomp aan te passen, wordt de pompsnelheid aangepast, waardoor de oventemperatuur constant blijft op de ingestelde proceswaarde. Deze regelmethode bereikt een drukregelingsnauwkeurigheid van ±1 Pa. Het gecombineerde gebruik van de vacuümpomp en de frequentieomvormer vermindert de mechanische slijtage van het pomphuis aanzienlijk tijdens het opstarten, en langdurige werking op lage snelheid kan de levensduur aanzienlijk verlengen. Vacuümmeting maakt gebruik van een ZJ-1C type capacitieve membraan absolute druksensor, met een bereik van 0 tot 1000 Pa, output van 4 tot 20 mA, en voeding van 15 tot 30 VDC. Deze vacuümmeter wordt niet beïnvloed door het type en de samenstelling van het gemeten medium, en de gemeten waarde wordt weergegeven door een digitaal display-instrument en neemt deel aan de oventemperatuurregeling. VI. Gasdistributie en koelwatersystemen Het gasdistributiesysteem wordt gebruikt om de introductie van procesgas in de oven te regelen. Gasbronnen omvatten stikstof, waterstof en andere procesgassen, geleverd door de gebruiker. De gassen passeren massadebietmeters en worden vervolgens via een speciale mengtank in het ovenlichaam geïntroduceerd volgens de procesformule. Dit model is uitgerust met twee speciale massadebietmeters, die de stikstof- en waterstofstroom afzonderlijk regelen – dit is het belangrijkste verschil met de configuratie met één debietmeter van het 30A-model, wat overeenkomt met de hogere eisen aan de precisie van de aanpassing van de atmosfeersamenstelling in een groot kamervolume. De massadebietmeters zijn Japanse HORIBA S500-serie units, met een responstijd van minder dan 0,3 ±2% seconden van volledig gesloten toestand tot het bereiken van de ingestelde waarde wanneer de regeling begint en wanneer de ingestelde waarde wordt gewijzigd tijdens de regeling. Het regelbereik beslaat 1 tot 100% van de volledige schaal, werkend vanaf een enkele universele DC24V-voeding, met het interne voedingscircuit geïsoleerd van ingangs- en uitgangscircuits. Vereisten voor koelwater: inlaattemperatuur niet hoger dan 31°C, inlaatwaterdruk van 0,15 tot 0,25 MPa, en totale doorstroming van 20 m³/h. Elke koelwateraftakking is voorzien van aparte inlaat- en uitlaatkleppen. Alle koelwaterleidingen, kleppen en fittingen die aan de apparatuur zijn bevestigd, zijn gemaakt van roestvrij staal. Een elektrische contactdrukmanometer is geïnstalleerd op de hoofd inlaatleiding voor alarmen bij abnormale inlaatdruk. Een reserve waterinlaatklep is geïnstalleerd op de hoofd waterinlaatleiding, aangesloten op de kraanwaterleiding van de gebruiker, zodat het ovenlichaam kan worden gekoeld met kraanwater in geval van een onverwachte stroomuitval of wateruitval. VII. Drie-parameter gesloten lus architectuur van het controlesysteem Het controlesysteem maakt gebruik van een FX3G-serie programmeerbare logische controller en een Kunlun Tongtai TPC1231Ni touchscreen als het centrale controlecentrum. De PLC heeft een programmageheugencapaciteit van 32K stappen, een basale instructieverwerkingssnelheid van 0,21 μs, en twee hogesnelheids communicatie-interfaces (RS422 en USB). Het touchscreen is een 12-inch TFT LCD met een resolutie van 1920×1080, vier-draads resistief touchscreen, een hoofd frequentie van 1 GHz, en vooraf geïnstalleerde McgsPro configuratiesoftware. Het systeem maakt gebruik van een multi-task gecentraliseerd beheer en gedistribueerde controle volledig digitale architectuur, in staat om tegelijkertijd gesloten lusregeling van drie belangrijke parameters in ionennitreren te bereiken: temperatuurregelingsnauwkeurigheid van ±1°C, drukregelingsnauwkeurigheid van ±1 Pa, en flowregelingsnauwkeurigheid van ±0,5%. Temperatuurregeling maakt gebruik van Japanse Shimaden SRS13-serie digitale controllers met PID-regeling, die een temperatuurgesloten lusregelsysteem vormen met het temperatuurregelcircuit en de thermocouple. Drukregeling maakt ook gebruik van Shimaden SRS13 digitale controllers, die een drukgesloten lusregelsysteem vormen met een frequentieomvormer en druksensor. In de automatische bedrijfsmodus start het systeem automatisch de onderhoudspomp en de voorvacuümpomp, opent de baffleklep en de magneetklep om een vacuüm te trekken. Zodra het vacuüm de werkdruk voor gloeiontladingsactivering bereikt, worden de gloeiontladingsspanning en weerstandsondersteunde verwarming automatisch geactiveerd om het initiële werkstukboogvormings- en reinigingsproces uit te voeren. Na het einde van de boogvorming gaat het systeem automatisch naar de verwarmingsfase, waarbij automatisch de flow, druk, spanning, cyclische verhouding en stroom worden aangepast volgens de ontwerpstappen van de procescurve. Wanneer de temperatuur de procestemperatuur bereikt, gaat het systeem naar de temperatuuronderhoudsfase, waarbij het wordt gehandhaafd volgens de ingestelde procestijd. Na de houdperiode schakelt het systeem de vacuümpomp en alle kleppen op de extractieleiding uit. Zodra de oventemperatuur daalt tot de ingestelde temperatuur, worden alle schakelaars automatisch uitgeschakeld en gaat het systeem naar een stoptoestand.
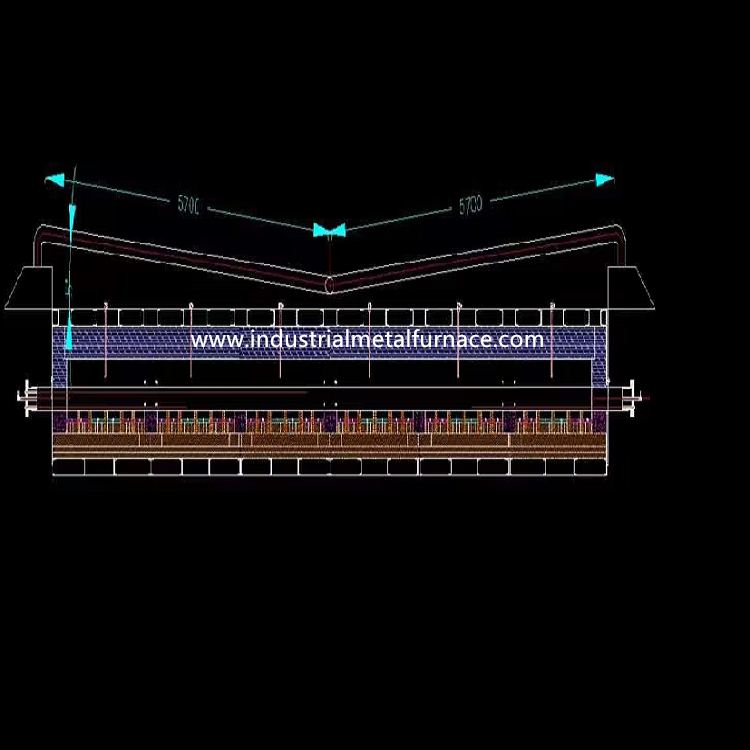
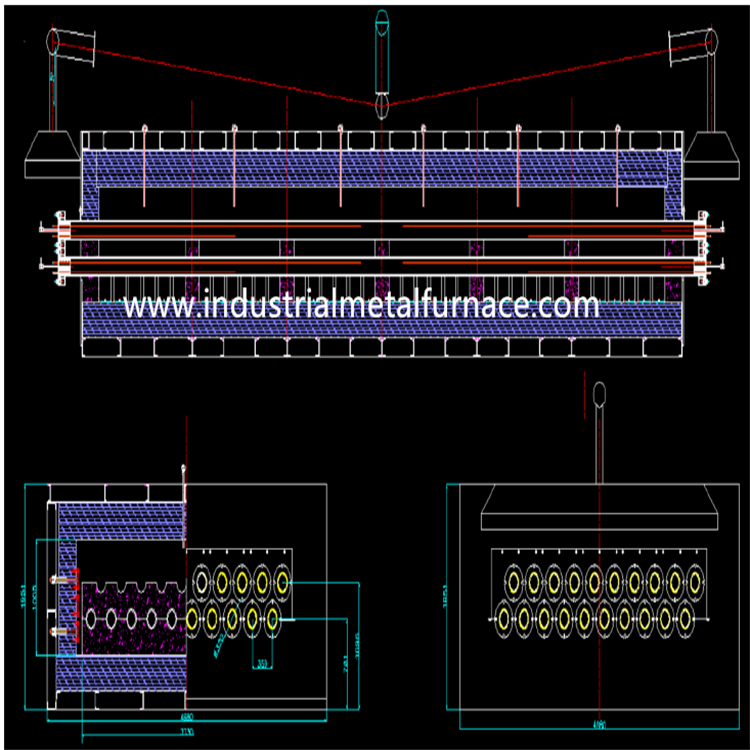
  • 6000×2000×2000 mm karretypes ontvettende en verkoolingsovens ️ Configuratieanalyse van vierzonen temperatuurregeling en horizontaal warmluchtcirculatiesysteem
    10-15 2026
    I. Projectachtergrond en positionering van apparatuurtoepassingen Dit casestudy betreft een oven voor ontvetten en carboniseren op wielen, model RT3-360-5, een cyclisch bediende oven met een werkruimte van 6.000 mm lengte, 2.000 mm breedte en 2.000 mm hoogte. De apparatuur dient twee doelen: ten eerste, het ontvetten van metalen cilinders en buizen met verschillende diameters; ten tweede, het verbranden van rubberisolatie en bekleding in cilinders en buizen met variërende diameters in carbonisatieprocessen. Het gemeenschappelijke kenmerk van deze twee processen is dat de werkstukken organische of polymere materialen bevatten die moeten worden verwijderd, en dat de verbrandingsproducten tijdig moeten worden afgevoerd. De werkstukken zelf zijn langwerpige cilindrische structuren, wat relatief hoge eisen stelt aan de temperatuurgelijkmatigheid van de oven. De nominale temperatuur van de apparatuur is 500°C, met instelbare bedrijfstemperatuur. II. Belangrijkste technische parameters en stroomconfiguratie Het nominale vermogen van de apparatuur is 500 kW, instelbaar binnen een procentueel bereik; nominale spanning 380V, driefasig 50Hz. De verwarmingssnelheid bij volledige belasting is instelbaar van 20 tot 80°C per uur, en de verwarmingstijd van de lege oven overschrijdt 90 minuten niet. De temperatuurgelijkmatigheid van de oven tijdens de houdfase overschrijdt ±5°C niet. Het temperatuurregelingsinstrument is een Japanse Shimaden SRS13A met een nauwkeurigheid van niet meer dan ±1°C. De temperatuurregelingsmethode combineert een touchscreen mens-machine-interface met het intelligente Shimaden-instrument en een vermogensregelaar voor PID-spanningsregeling. De verwarmingselementen zijn 0Cr25Al5 hoogweerstandslegering weerstandsstrips geproduceerd door Shougang Group, verwerkt tot een golfstructuur met een speciale mal, en gerangschikt op vijf oppervlakken: beide zijden van de oven, de ovendeur, de achterwand en de ovenbodem. Het aantal temperatuurregelzones is ingesteld op 4, waarbij elke zone onafhankelijk is uitgerust met een ampèremeter, voltmeter en aan/uit-indicator voor eenvoudige foutlokalisatie. Het isolatiemateriaal van de ovenwand is standaard aluminiumsilicaat vuurvaste vezelkatoen met een dikte van 240 mm. Het materiaal van het luchtgeleidingsmechanisme van de oven is 304 roestvrij staal met een dikte van 2 mm. Het materiaal van de ovenbodemplaat is CrMnN gietstaal met een dikte van 30 mm, in stripvorm. III. Bekledingsstructuur en energiebesparende logica De bekleding maakt gebruik van standaard aluminosilicaat vuurvaste vezeldekens, speciaal verwerkt tot grote plaatstructuren met een dichtheid van 230 kg/m³, uiteindelijk geassembleerd tot een bekleding met een dikte van 240 mm. De vezelkatoenmodules zijn verankerd aan de staalstructuur van de ovenwand met SUS304 roestvrijstalen ronde staafankers. Het gewicht van een volledig vezelbekleding is ongeveer een dertigste van dat van een vuurvaste bakstenen ovenwand. Het directe gevolg van dit gewichtsverschil is een aanzienlijke vermindering van de belasting van de staalstructuur. Het vergelijkingsreferentiepunt in het voorstel is dat, onder dezelfde specificaties, de volledig vezelstructuur ongeveer 30% meer energie bespaart dan een op bakstenen gebaseerde weerstandsoven. Dit cijfer is een technische empirische waarde; werkelijke energiebesparingen zijn afhankelijk van bedrijfsomstandigheden zoals de afdichtingstoestand van de oven, de verwarmingscurve en de laadsnelheid. Volledig vezel vuurvaste structuren hebben een goede thermische schokbestendigheid, kunnen snelle verwarming en koeling weerstaan en hebben een langere levensduur dan bakstenen structuren. IV. Verwarmingsinrichting en ophangstructuur De verwarmingselementen maken gebruik van een geavanceerde ophangstructuur met een hoge stralingsefficiëntie, waardoor de warmteoverdracht in de oven wordt verbeterd, de thermische efficiëntie van de oven wordt verhoogd en de levensduur van de verwarmingselementen wordt verlengd. De weerstandsstrips zijn verwerkt uit 0Cr25Al5 tot een golfstructuur, handig voor installatie en onderhoud. V. Structuur van de ovendeur en afdichtingsmechanisme De ovendeur heeft een stalen frameconstructie met vuurvaste vezel als isolatiemateriaal, op dezelfde manier geïnstalleerd als de ovenwand. De ovendeur is uitgerust met een elektrisch hijsmechanisme van 2 ton, met de elektrische takel boven het portaalkader van de ovendeur. De deursnelheid is 8 m/min. De afdichting van de ovendeur maakt gebruik van een nokmechanisme voor automatische klemming in combinatie met een zachte randafdichtingsinrichting, waardoor de deur automatisch tegen de ovenwand afdicht. De functie van dit afdichtingsmechanisme is om de afdichting van de oven tijdens de productie te garanderen, het ontsnappen van hete oven gassen te voorkomen, de werkomgeving te verbeteren, en ook de temperatuurgelijkmatigheid van de oven te waarborgen en de energie-efficiëntie te verhogen. Deze afdichtingsinrichting is eenvoudig van structuur, veilig, betrouwbaar en gemakkelijk te onderhouden, en is jarenlang bewezen in de productie van volledig vezel katoen wagen-type ovens. Wat betreft veiligheidsbescherming, zijn zowel de bovenste als de onderste beweging van de ovendeur uitgerust met dubbele veiligheidslimietmechanismen, samen met een vergrendelingsinrichting met de ovenwagen. Het verwarmingsvermogen wordt automatisch uitgeschakeld zodra de ovendeur opengaat. Eindschakelaars zijn van het merk Omron. VI. Trolley en tractiemechanisme De trolley bestaat uit een frame, trolley ovenbekleding, ovenbodemplaat en trolley tractiemechanisme. Het frame is gelast uit kanaalstaal, met 10 mm zijplaten en 5 mm bodemplaten (Q235), stevig en betrouwbaar geconstrueerd, niet gemakkelijk vervormbaar of kromtrekkend. De bodemisolatielaag van de basis van de trolleyoven bestaat uit twee lagen afwisselende diatoomaardebakstenen en lichtgewicht rechte bakstenen, terwijl de vuurvaste laag is geconstrueerd met zware bakstenen. De omtrek van de trolley gebruikt onregelmatig gevormde bakstenen om te voorkomen dat oven gas direct contact maakt met de zijplaten van de trolley. De vuurvaste laag op de trolley is geconstrueerd in een groefvorm voor het plaatsen van verwarmingselementen, wat ook dient als ondersteuning voor de ovenbodemplaat. De ovenbodemplaat is gemaakt van CrMnN gietstaal met een totale dikte van 30 mm, rustend boven de groef waar de verwarmingselementen zijn geplaatst om te voorkomen dat oxiden op de verwarmingselementen vallen nadat het werkstuk is verwarmd. De ovenbodemplaat is voorzien van een kliksysteem om beweging te voorkomen. De achterkant van de trolley is uitgerust met RT0 bewegende en stationaire contacten voor stroomaansluiting, waardoor de stroomtoevoer naar de verwarmingselementen op de trolley wordt voltooid. Deze contactmethode heeft een groot en voldoende contactoppervlak, goed contact, en geen elektrische vonken of oververhitting na langdurig gebruik. Het tractieapparaat maakt gebruik van een frameconstructie voor het dragen van lasten en beweging. Het frame is voornamelijk gelast uit 16 kanaalstaal en staalplaat. De wielen zijn gesmeed uit 45# staal met sterke slijtvastheid. De aandrijving is een motor plus een reductie, met een in/uitgangssnelheid van 6 tot 8 m/min, aangedreven door één motor. Zowel de oveningang als -uitgang zijn uitgerust met dubbele veiligheidslimietmechanismen en vergrendelingsmechanismen – als de trolley niet op de juiste positie staat, kan de ovendeur niet worden geopend of gesloten, en kan de gehele ovenwand niet onder stroom worden gezet. Synchrone tandwielmotoren maken de in- en uitgang van de trolley flexibel, stabiel en nauwkeurig gepositioneerd. VII. Hete luchtcirculatiesysteem Om een uniforme oventemperatuur te bereiken, zijn 4 centrifugaalcirculatieventilatoren aan de bovenkant van de oven langs de lengte geïnstalleerd, elk met een vermogen van 7,5 kW, 4-traps motoren. De ventilatorbladen en de as zijn gemaakt van 304 roestvrij staal. De ventilator is een uit één stuk ontworpen eenheid, met de motorrotor en de ventilatoras als één geheel, wat zorgt voor een stabiele snelheid, lage geluidsniveaus en sterke luchtstroom. Het luchtgeleidingsmechanisme van de oven is gemaakt van hittebestendig SUS304 staalplaat, met convectiewanden aan beide zijden. Gezien het feit dat de werkstukken plaatvormig of cilindrisch zijn, is de richting van de hete luchtcirculatie horizontaal ontworpen – lucht stroomt horizontaal van de ene kant van de convectiewand naar de andere, dat wil zeggen, lucht passeert het midden van elke laag werkstukken. Dit luchtstroompad zorgt voor gelijkmatige verwarming en uniforme temperatuur van de werkstukken, waardoor de productprestaties verder worden verbeterd.
  • Productielijn voor inductieverwarming van staven van 245 mm aluminiumlegering 246 seconden cyclustijd en 480 °C aanvankelijke smedenstemperatuur
    10-13 2026
    I. Project achtergrond en capaciteitsmatching logica Deze casestudy betreft een productielijn voor inductieverwarming van aluminiumlegeringen, die staven van aluminiumlegeringen A6061 en 5083-H111 verwerkt met een diameter van Ø245 mm en een lengte van 500 mm, elk met een gewicht van 68.406 kg. Het ontwerp van de capaciteit is als volgt afgeleid: bij een cyclustijd van 246 seconden per stuk, door 3600 seconden te delen door 246 seconden wordt 14,634 stuks per uur geproduceerd; vermenigvuldiging met 14.634 stukken met een enkel stuk gewicht van 68Deze berekeningsketen toont aan dat de cyclustijd de basisparameter is voor de hele vermogenskonfiguratie van de productielijn.,De snelheid van het transportmechanisme en de sorteringslogic ­ zijn geen indicator die willekeurig kan worden aangepast. De vereiste verwarmingstemperatuur bedraagt 480 tot en met 495 °C, met een toelaatbare afwijking van ±15 °C. Het in het voorstel voor de uitrusting vermelde werktemperatuurbereik bedraagt 460 tot en met 480 °C,een lichte verschuiving van het procesvereistebereik van de koperDit verschil vereist doorgaans een kalibratiebevestiging tijdens de inbedrijfstelling op basis van het werkelijke smeedproces. II. Configuratie van het stroomvoorzieningssysteem De verwarmingsstroomvoorziening is voorzien van een volledig digitale IGBT-stroomvoorziening, model IGBT300/0.15, met een nominale vermogen van 300 kW en een nominale frequentie van 0,15 kHz, d.w.z. 150 Hz. De systeemvermogenfactor is groter dan 0.9. De omvormer combineert snelle thyristors met IGBT-modules, met een ingangsspanning van 380V en een uitgangsspanning van 1000V. Het besturingsprogramma heeft automatische spanningsregeling.Beschermingsinrichtingen voor overstromingen, overspanning, aarding, snelle zekerheid, frequentie afwijking en koelwater afwijking. De inductie spoel is gemaakt van koperen buis met een zuiverheid van ten minste 99,9% en een wanddikte van ten minste 2,0 mm, met behulp van Luoyang Copper T2 zuurstofvrije koud getrokken koperen buis.de spoel wordt met zuur gewassen, hoge temperatuur isolerende lak impregnatie en weerstandsoven bakken om een goede isolatie te garanderen, met een weerstandspanning (aan de grond) van niet minder dan 5000 V.De levensduur van de spoel is niet minder dan 8De ovenslijp gebruikt austenitische roestvrijstalen buizen. III. Frequentie-keuze en belastingskenmerken De nominale frequentie van deze apparatuur is 150 Hz en valt binnen het middenfrequentiegebied van inductieverwarming.Zodra de waarden van de inductantie L en de compensatiecapacitor zijn bepaald, wordt ook de natuurlijke resonantiefrequentie bepaald.en hoger wanneer de oven volledig is geladen met koud materiaal. Deze belastingkenmerken stellen eisen aan de startfase: hoe dichter de startfrequentie bij de werkelijke laadfrequentie ligt, hoe hoger het succespercentage van de start.De in het voorstel aangenomen methode voor het opstarten van de frequentieswipe stuurt een reeks frequenties die het bereik van de variatie van de belastingfrequentie omvatten om de apparatuur te starten.De apparatuur gebruikt automatische frequentiegeleiding tijdens het gebruik, zonder handmatige aanpassing;wanneer het in verschillende frequentiebanden wordt gebruikt, eenvoudig verbinding van de juiste compensatie condensator bank aan te passen aan de geschikte impedantie waarde. IV. Parameters van het koelwatersysteem De inlaattemperatuur van het koelwater is 5 tot 35°C, de uitlaattemperatuur minder dan 55°C en de werkdruk 0,2 tot 0,3 MPa.5 m3/h, en voor de oven is het 37,5 m3/h, met een totale waterbehoefte van 45 m3/h. De koelmethode maakt gebruik van een koeltoren met gesloten circuit. De interne watercircuits van de krachtafdeling verdienen een aparte uitleg: alle slangen zijn gemaakt van koolstofvrij rubber.en de lengte van het waterpad tussen de componenten wordt gehandhaafd op ten minste 1.5 tot 2 meter om instabiliteit van de apparatuur te voorkomen als gevolg van kruisbesmetting tussen onderdelen via het waterpad.Rode leidingen worden gebruikt voor terugvoerwater (warm water) en blauwe leidingen voor inlaatwater (koud water)De interne metalen watertank maakt gebruik van 304 roestvrij staal voor gecentraliseerde watervoorziening. Temperatuursensoren zijn op alle takleidingen geïnstalleerd en genummerd;wanneer de watertemperatuur abnormaal is, het besturingssysteem alarmt en toont op het touchscreen het nummer van de defecte waterleiding. V. Mechanisch transport- en sorteringsmechanisme De staven worden met de hand netjes op het opslagplatform geplaatst en het draaimechanisme draait de staven naar gelang van het verwarmingsritme in de voederbak.Het voedingsmechanisme is een cilindersysteem dat met een gelijkmatige snelheid voedt volgens het ritme. De ontlading is uitgerust met een snelontladingsinrichting bestaande uit een watergekoelde zeshoekige asrol en een transportketen, met voldoende kracht om te voorkomen dat het materiaal omvalt.en structurele sterkte en hoge temperatuurbestandheid die voldoen aan de behoeften van de verschillende materialspecificaties in dit project. Het sorteringsmechanisme is een driedelig ontwerp dat snel, nauwkeurig en onmiddellijk lage- en hoge-temperatuurmaterialen kan scheiden en deze via schachten naar hun respectievelijke bakken kan brengen.De eerste smedetemperatuur van de smeedstukken moet worden gereguleerd tussen 480 en 495°C (de instelling kan worden aangepast aan het proces van de klant)De smeedingen binnen dit temperatuurbereik gaan door naar de volgende bewerkingsfase; smeedingen onder of boven de smeedtemperatuur worden gesorteerd in verschillende bakken, met een sorteringssnelheid van 100%. VI. Temperatuurmeting en temperatuurcontrole Bij de uitgang van de oven van de inductor wordt een speciaal aluminium legeringstemperatuurmetingstoestel geïnstalleerd.en een speciaal temperatuurmetingsinstrument van aluminiumlegering is geïnstalleerd om aan de temperatuurmetingsbehoeften van verschillende werkomstandigheden te voldoenWanneer het temperatuurverschil van het meetinstrument te groot is of de temperatuur abnormaal is, wordt een geluids- en visuele alarmering geactiveerd. De eerste smedetemperatuur kan in realtime worden weergegeven op de mens-machine-interface en het grote scherm.met een temperatuurweergave en opslagfuncties (opslagperiode van 180 dagen)De temperatuurmeting wordt niet beïnvloed door oppervlakte-oxideschaal, stof, rook of waterdamp.De nauwkeurigheid en duurzaamheid van het temperatuurmetingapparaat zijn gedurende 12 maanden gegarandeerd. VII. Elektrische besturing en mens-machine-interface De bedieningskast heeft een elektromechanische geïntegreerde bedieningskast, gemaakt van hoogwaardig karton met poedercoating om oxidatie te voorkomen.De externe bedieningskast is vervaardigd volgens een beschermingsniveau van ten minste IP54.De belangrijkste laagspanningscomponenten in de kast zijn van het merk Schneider Electric, de schakelaars zijn Chint, de kabels zijn kwalitatief hoogwaardige koperkernkabels en de signaallijnen zijn afgeschermde kabels. De PLC is een eenheid van de Siemens S7-serie met een Profinet-communicatie-interface-module en het programmaontwerp omvat een foutinformatie-feedback- en zelfdiagnosesysteem. De mens-machine-interface heeft een 15-inch kleuren touchscreen (TPC1571) van Beijing Kunlun Tongtai.en geverifieerde en opgeslagen productparameters (in staat om meer dan 50 soorten procesparameters te laden en af te lezen) kunnen op elk moment worden opgevraagd en afgedruktDe cyclustijd (rechtstreeks invoertijd) en de materiaallengte kunnen op dit scherm worden ingesteld en het scherm kan automatisch de hoeveelheid laagtemperatuurmateriaal, gekwalificeerd materiaal,en hoogtemperatuurmateriaal. De werking is verdeeld in twee modi: automatisch en handmatig, ingeschakeld via een selectie-schakelaar met twee posities.het hele apparaat kan worden gestart en gestopt met alleen de start- en stopknoppenIn de handmatige modus kunnen verschillende functies afzonderlijk met knoppen worden gestart, waarbij alle bewerkingen op het touchscreen worden uitgevoerd. De intelligente foutidentificatiefunctie geeft de foutinhoud weer en biedt de bijbehorende oplossingen wanneer er een storing of alarm voor speciale werkomstandigheden optreedt.de exploitanten in staat stellen om snel met meer dan 90% van de veel voorkomende storingen om te gaan. De middenfrequente voedingskast is uitgerust met een foutdiagnosesysteem. Wanneer het systeem storingen ondervindt zoals overspanning, overstromingen, wateronderbrekingen of veiligheidsfouten, wordt het apparaat opgesteld om de stroom van het apparaat te controleren.het stopt onmiddellijk de machine en sluit automatisch de belangrijkste schakelaar. VIII. Speciale werkwijzen voor smeedbedrijven Aanvankelijke werkwijze: bij het starten van elke dienst is het inductieverwarmingssysteem net gestart en is de temperatuur in de inductoroven de aanvankelijke temperatuur.Om de productie van materiaal bij lage temperatuur te verminderen, deze modus verhoogt of handhaaft het vermogen dienovereenkomstig in ritme of snelheid wanneer het verwarmde materiaal in een ritme of snelheid wordt gevoerd, zodat elke balk de smedetemperatuur bereikt. Menu-modus: Wanneer de gebruiker de billet opnieuw verwarmt, hoeft hij alleen het bestelnummer in het menu in te voeren,en het inductieverwarmingssysteem draait automatisch volgens de verwarmingsgegevens in het menu zonder handmatige aanpassing, zodat de kwaliteit van de verwarming van het product consistent is. Reinigingsmodus van de oven: wanneer na het werk van de dag een reiniging van de oven vereist is,simpelweg activeren van de oven reiniging modus zorgt ervoor dat het voedingsmechanisme te duwen lege dummy materiaal in de oven kamer volgens het ingestelde ritme, waarbij het vermogen geleidelijk afneemt, waardoor de energiebesparing tijdens het reinigingsproces van de oven wordt gemaksimaliseerd.
Laatste blogs
Ontdek de nieuwste blogs
Neem contact met ons op
NAVRAAG
Als u vragen heeft, neem dan onmiddellijk contact met ons op en we zullen zo snel mogelijk reageren.
Je kunt ons ook volgen op sociale media.